
Контроль качества сварки — это комплекс проверок, позволяющих определить, соответствует ли сварное соединение требованиям чертежа, технической документации и условиям эксплуатации изделия. Проверяют не только внешний вид шва, но и его геометрию, наличие поверхностных и внутренних несовершенств, а при необходимости — механические свойства соединения.
Для проверки сварных швов применяют визуально-измерительный контроль, капиллярный, магнитопорошковый, ультразвуковой и радиографический методы. Выбор зависит от материала, толщины, конструкции и требований к качеству.
Краткий ответ: контроль качества сварки начинается с проверки подготовки деталей и соблюдения технологии. После сварки оценивают внешний вид и размеры соединения, а при необходимости используют специальные методы неразрушающего контроля. Приемку проводят по установленным критериям, а не только по внешнему виду шва.
Зачем нужен контроль качества сварных соединений
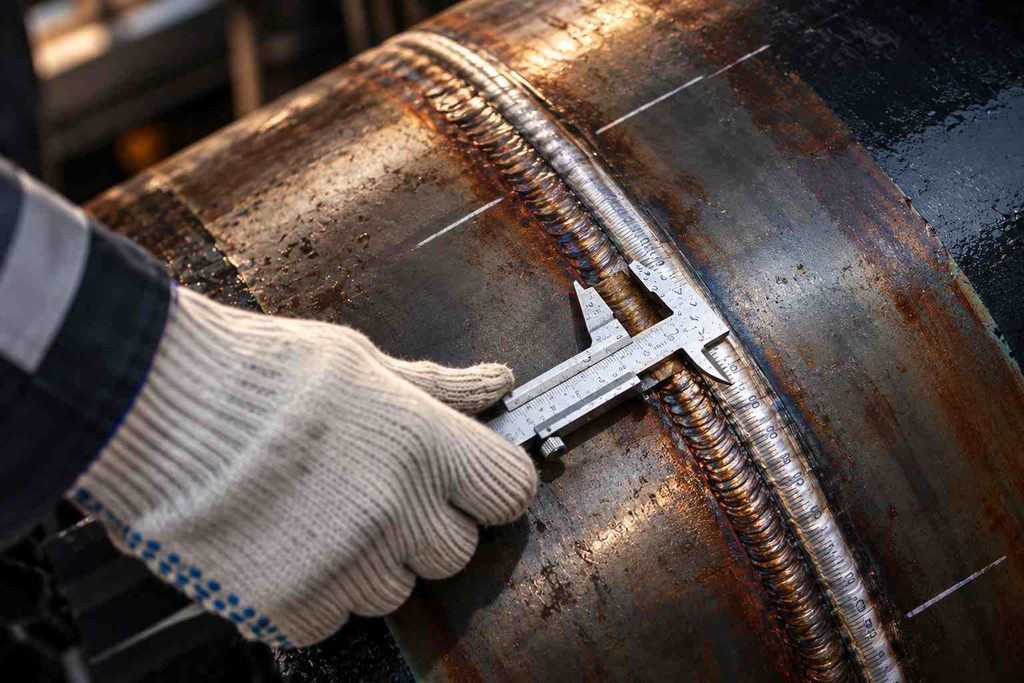
Сварка применяется при изготовлении металлических корпусов, кронштейнов, рам, опор, оборудования и металлоконструкций. Качество соединений влияет на надёжность изделия, его геометрию и возможность дальнейшей эксплуатации.
Контроль позволяет:
- выявлять недопустимые несовершенства;
- проверять соответствие шва чертежу;
- обнаруживать отклонения размеров;
- оценивать качество сборки;
- снижать риск передачи дефектного изделия на последующие операции;
- принимать решение о необходимости ремонта;
- подтверждать соответствие установленным требованиям.
Важно различать контроль и обеспечение качества. Проверка позволяет обнаружить проблему, а правильно организованная технология сварки помогает предотвратить её появление.
Основные методы контроля качества сварки
Методы проверки отличаются по назначению и возможностям обнаружения несовершенств.
| Метод контроля | Что позволяет обнаружить | Особенности применения |
|---|---|---|
| Визуально-измерительный (ВИК) | Видимые трещины, подрезы, поверхностные поры, отклонения формы и размеров | Применяется для оценки доступных поверхностей и геометрии |
| Капиллярный (ПВК) | Несовершенства, открытые на поверхность | Применим к подходящим непористым материалам |
| Магнитопорошковый (МПК) | Поверхностные и некоторые подповерхностные несплошности | Используется для ферромагнитных материалов |
| Ультразвуковой (УЗК) | Внутренние несплошности, в том числе некоторые трещины и несплавления | Эффективность зависит от материала, геометрии и методики |
| Радиографический (РК) | Внутренние несплошности, в частности поры и включения | Использует рентгеновское или гамма-излучение |
| Разрушающие испытания | Механические свойства и особенности разрушения образца | Обычно применяются для испытательных образцов и квалификации технологии |
Универсального метода, который одинаково эффективно выявляет все виды дефектов сварки, не существует. Поэтому способ проверки выбирают с учётом предполагаемых несовершенств и требований к соединению.
Визуально-измерительный контроль сварных швов
Визуально-измерительный контроль, или ВИК, — один из основных способов оценки сварных соединений.
Он включает осмотр доступных поверхностей и измерение параметров соединения.
В процессе проверки обращают внимание на:
- внешний вид шва;
- равномерность его формирования;
- наличие видимых трещин;
- подрезы;
- поверхностные поры;
- кратеры;
- размеры сварного соединения;
- взаимное расположение деталей;
- отклонения геометрии.
Для измерений могут применяться линейки, штангенциркули, специальные сварочные шаблоны и другие средства контроля.
Какой ГОСТ регулирует визуальный контроль сварки
В России действует ГОСТ Р ИСО 17637-2024 «Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением».
Стандарт распространяется на визуальный контроль сварных швов металлических материалов, выполненных сваркой плавлением, и допускает его применение при проверке подготовки соединения под сварку.
Документ введён в действие 1 декабря 2024 года и заменил ГОСТ Р ИСО 17637-2014.
Официальная информация: ГОСТ Р ИСО 17637-2024 — Росстандарт.
При этом требования к приемке конкретного изделия могут устанавливаться другими применимыми нормативными и проектными документами. Стандарт на метод контроля не следует автоматически считать универсальным перечнем допустимых дефектов.
Что нельзя обнаружить визуальным контролем
ВИК позволяет оценивать доступную поверхность, но не гарантирует обнаружения внутренних несплошностей.
Например, внутри сварного соединения могут находиться:
- поры;
- включения;
- несплавления;
- непровары;
- трещины, не выходящие на поверхность.
Снаружи соединение может выглядеть удовлетворительно, но это само по себе не подтверждает отсутствие внутренних несовершенств.
Если к изделию предъявляются соответствующие требования, назначают дополнительные методы контроля.
Капиллярный контроль сварных швов
Капиллярный метод применяют для выявления несплошностей, которые выходят на поверхность материала.
Принцип основан на проникновении специальной индикаторной жидкости в открытые поверхностные нарушения сплошности.
После удаления излишков пенетранта и нанесения проявителя формируются индикации, по которым специалист оценивает выявленные участки.
Метод может применяться для обнаружения:
- поверхностных трещин;
- отдельных пор, открытых на поверхность;
- других доступных поверхностных несплошностей.
Ограничение: капиллярный контроль не предназначен для обнаружения полностью внутренних дефектов, которые не имеют выхода на поверхность.
Также необходимо учитывать состояние поверхности и совместимость метода с материалом.
Магнитопорошковый контроль сварных соединений
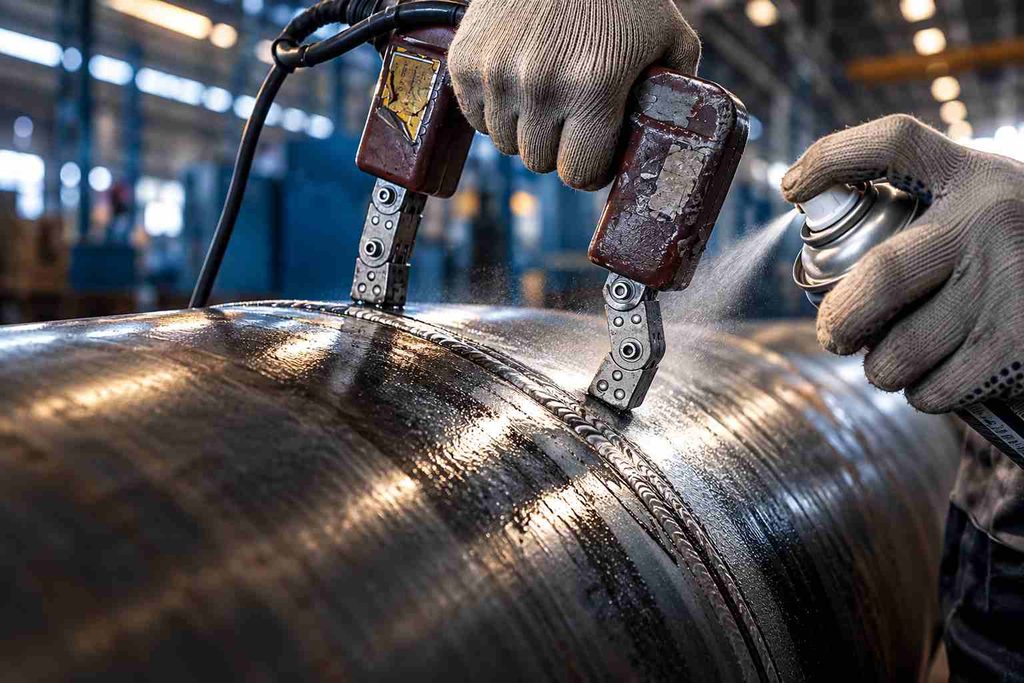
Магнитопорошковый контроль применяется для ферромагнитных материалов.
В процессе проверки создаётся магнитное поле, а специальные частицы помогают выявлять участки нарушения его распределения.
Метод используется для поиска поверхностных и некоторых близких к поверхности несплошностей.
Он может быть полезен при проверке сварных соединений из подходящих марок стали.
Однако метод не является универсальным для всех металлов.
Например, обычные аустенитные нержавеющие стали, как правило, не подходят для стандартного магнитопорошкового контроля из-за своих магнитных свойств.
Ультразвуковой контроль сварных швов
Ультразвуковой контроль позволяет исследовать внутреннюю структуру сварного соединения без его разрушения.
При проверке используются высокочастотные акустические колебания. Отражённые сигналы анализируются для выявления возможных несплошностей.
Метод может применяться для обнаружения:
- внутренних трещин;
- несплавлений;
- отдельных видов непровара;
- других внутренних несплошностей.
Возможности ультразвукового контроля зависят от толщины материала, формы соединения, структуры металла, ориентации дефекта и применяемой методики.
Поэтому нельзя утверждать, что УЗК гарантированно обнаруживает любой дефект независимо от условий.
Радиографический контроль сварных соединений
Радиографический метод использует проникающее излучение для получения изображения внутренней структуры соединения.
Он позволяет обнаруживать определённые виды внутренних несплошностей, в том числе пористость и включения.
Однако эффективность выявления плоскостных дефектов, например некоторых несплавлений, зависит от их ориентации относительно направления излучения.
Применение радиографического контроля требует специального оборудования, подготовленного персонала и соблюдения требований радиационной безопасности.
Чем ультразвуковой контроль отличается от радиографического
Оба метода используются для исследования внутренних областей сварного соединения, но основаны на разных физических принципах.
Ультразвуковой контроль анализирует распространение акустических волн и отражённые сигналы.
Радиографический контроль формирует изображение на основе прохождения и ослабления ионизирующего излучения.
Выбор определяется материалом, толщиной, геометрией соединения и типами несплошностей, которые требуется обнаружить.
Международная исследовательская организация TWI рассматривает основные методы неразрушающего контроля, особенности их выбора и ограничения при исследовании сварных соединений.
Разрушающие методы контроля качества сварки
Неразрушающий контроль позволяет исследовать изделие без намеренного нарушения его целостности.
Разрушающие испытания, напротив, предполагают нагружение или исследование образца, при котором он может быть повреждён или разрушен.
В зависимости от задачи применяют:
- испытания на растяжение;
- испытания на изгиб;
- испытания на ударную вязкость;
- исследование макроструктуры;
- исследование микроструктуры;
- измерение твёрдости.
Такие испытания могут использоваться при квалификации технологии сварки, оценке свойств соединения и решении специальных производственных задач.
Для обычной партии готовых изделий они не обязательно проводятся на каждой детали.
Контроль качества сварки до начала работ
Проверка качества должна начинаться до выполнения сварного соединения.
На подготовительном этапе оценивают:
- Соответствие материала технической документации.
- Толщину и размеры заготовок.
- Подготовку кромок.
- Чистоту поверхности.
- Зазоры.
- Взаимное расположение деталей.
- Доступность зоны сварки.
- Соответствие оборудования и расходных материалов выбранной технологии.
Например, неправильно подготовленный зазор может затруднить получение требуемого проплавления.
Если проблему обнаружить до сварки, её исправление обычно проще, чем ремонт готового соединения.
Контроль во время сварки
В процессе выполнения сварочных операций важно следить за соблюдением установленной технологии.
Контролируемые параметры могут включать:
- сварочный ток и напряжение;
- скорость перемещения;
- подачу защитного газа;
- положение горелки или электрода;
- последовательность проходов;
- температуру предварительного подогрева, если он предусмотрен;
- межслойную температуру, если она регламентирована;
- очистку между проходами.
Конкретный перечень зависит от способа сварки, материала и технологической документации.
Контроль параметров помогает обеспечить повторяемость процесса, но сам по себе не заменяет проверку готового соединения.
Контроль после сварки
После завершения сварки оценивают состояние соединения и соответствие готового изделия требованиям.
Проверка может включать:
- визуальный осмотр;
- измерение размеров шва;
- проверку геометрии конструкции;
- оценку видимых несовершенств;
- дополнительные методы неразрушающего контроля;
- оформление результатов.
Если обнаружены недопустимые отклонения, определяют необходимость ремонта и повторной проверки.
Важно проводить контроль на том этапе, когда обнаруженный дефект ещё можно исправить без значительных дополнительных затрат.
Какие дефекты выявляют при проверке сварных швов
К распространённым несовершенствам относятся:
Трещины
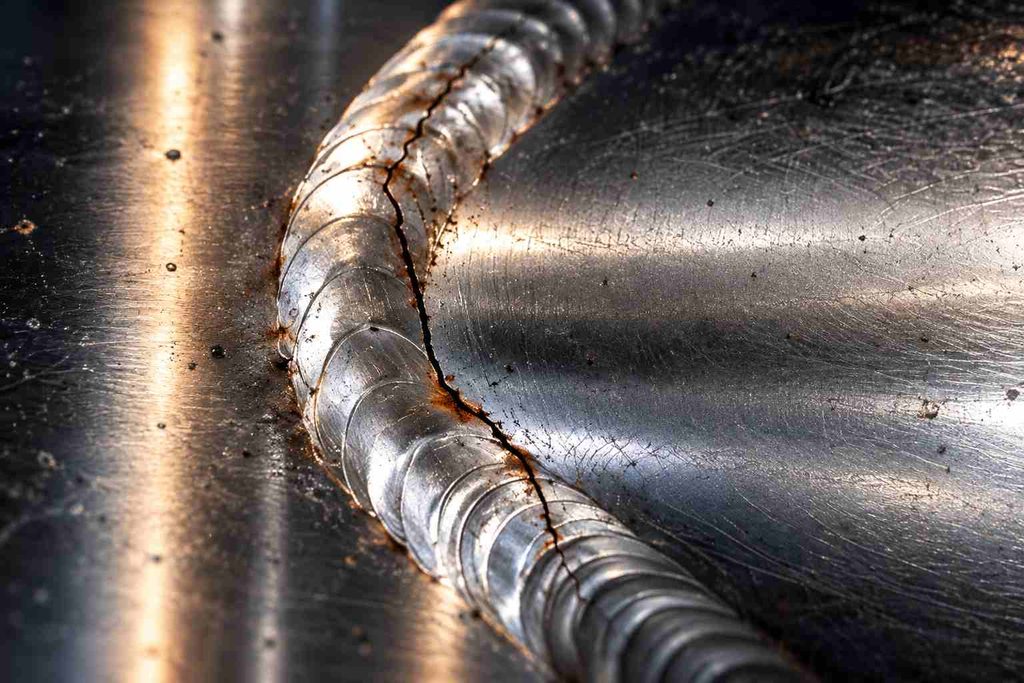
Представляют собой нарушения сплошности металла. Могут возникать в шве или зоне термического влияния.
Пористость
Связана с образованием газовых полостей при затвердевании металла сварного шва.
Непровар
Возникает, когда не обеспечено требуемое проплавление определённой области соединения.
Несплавление
Означает отсутствие необходимого соединения между металлом шва и основным металлом либо предыдущим проходом.
Подрезы
Представляют собой углубления возле границы сварного шва.
Включения
Связаны с присутствием посторонних веществ внутри металла сварного соединения.
Отклонения геометрии
Включают несоответствие размеров и формы шва, а также отклонения взаимного положения деталей.
При этом важно учитывать: не каждое обнаруженное несовершенство автоматически является недопустимым дефектом. Решение принимают по установленным критериям приемки.
Как определить, качественный ли сварной шов
Надёжный способ оценки — сопоставить результаты контроля с требованиями к конкретному соединению.
Для этого необходимо знать:
- назначение изделия;
- материал;
- тип соединения;
- требования чертежа;
- применимые стандарты;
- допустимые отклонения;
- назначенные методы и объём контроля.
Оценивать качество только по тому, насколько ровным или красивым выглядит шов, неправильно.
Ровная поверхность не гарантирует отсутствие внутренних несплошностей. И наоборот, особенности внешней формы не всегда означают недопустимый дефект.
Контроль сварки по ГОСТ: что важно учитывать
В российской практике применяются различные стандарты, регулирующие методы проверки сварных соединений.
При выборе нормативной документации необходимо различать:
- стандарты на методы контроля;
- стандарты на уровни качества и приемки;
- требования к технологии сварки;
- требования к конкретным видам изделий и конструкций.
Например, ГОСТ Р ИСО 17637-2024 относится к визуальному контролю сварных швов, выполненных сваркой плавлением.
Однако требования к допустимым размерам несовершенств должны определяться соответствующей документацией на изделие или установленными критериями приемки.
Не следует автоматически применять один и тот же уровень качества к корпусу оборудования, декоративной конструкции и ответственному несущему элементу.
Как чертёж детали влияет на контроль качества сварки
Контроль качества сварного соединения связан с требованиями, указанными в чертеже детали из металла.
Для проверки могут потребоваться сведения о:
- материале;
- толщине;
- размерах;
- типе сварного соединения;
- расположении швов;
- требованиях к геометрии;
- допустимых отклонениях;
- дополнительных требованиях к контролю.
Если техническая документация содержит неоднозначные указания, возникают сложности не только при сварке, но и при приемке готового изделия.
Поэтому требования к соединению желательно согласовывать ещё на стадии подготовки чертежа.
Как проверить геометрию изделия после сварки
Качество готовой сварной конструкции определяется не только состоянием швов.
В результате локального нагрева и охлаждения могут возникать деформации, влияющие на размеры и форму изделия.
Поэтому после сварки при необходимости проверяют:
- общие габариты;
- плоскостность;
- углы;
- положение отверстий;
- взаимное расположение элементов;
- соответствие сборочному чертежу.
Это особенно важно для корпусов оборудования, рам, кронштейнов и деталей, которые должны точно соединяться с другими элементами.
Контроль качества лазерной сварки
Лазерная сварка использует концентрированный источник энергии и позволяет формировать узкие сварные соединения.
Однако технология не исключает появления несовершенств.
При контроле лазерных сварных соединений могут оцениваться:
- геометрия шва;
- глубина проплавления;
- наличие пор;
- трещины;
- несплавления;
- отклонения положения шва.
Необходимый метод проверки зависит от материала, толщины и требований к соединению.
Для серийного изготовления особенно важно обеспечивать стабильность позиционирования деталей и параметров процесса.
Контроль сварных швов при серийном производстве
При изготовлении партии одинаковых изделий важно обеспечить повторяемость качества.
Для этого необходимо контролировать не только готовые швы, но и предыдущие производственные операции.
Например, отклонения после лазерной резки или гибки могут приводить к нестабильным зазорам при сборке.
Это способно повлиять на качество сварного соединения.
Поэтому серийное производство требует согласованности между подготовкой чертежа, изготовлением заготовок, сборкой, сваркой и проверкой готовых изделий.
Как контроль сварки влияет на стоимость металлообработки
Контроль качества является частью производственного процесса и может влиять на стоимость металлообработки.
На затраты воздействуют:
- количество сварных соединений;
- сложность конструкции;
- требования к качеству;
- доступность зон контроля;
- назначенные методы проверки;
- объём контроля;
- необходимость оформления документации;
- повторная проверка после ремонта.
Например, визуально-измерительная проверка доступных соединений и специальный ультразвуковой контроль требуют разного оборудования, квалификации и трудозатрат.
При этом своевременное выявление дефектов помогает избежать дополнительных расходов на переделку изделий.
Почему контроль сварки лучше проводить до порошковой покраски
Если металлическая конструкция после сварки будет окрашиваться, необходимые проверки желательно завершить до нанесения декоративно-защитного покрытия.
Это позволяет:
- обнаружить несовершенства;
- выполнить необходимый ремонт;
- проверить геометрию;
- завершить зачистку;
- избежать повреждения готового покрытия при исправлении соединения.
Для некоторых методов контроля требуется доступ к подготовленной поверхности сварного соединения.
Поэтому последовательность операций необходимо определять с учётом требований к изделию.
Контроль качества сварки в Екатеринбурге
При заказе изготовления сварных деталей и металлоконструкций в Екатеринбурге важно заранее согласовать требования к готовому изделию.
Особое внимание стоит уделить чертежам, материалу, расположению соединений, допускам и необходимым методам контроля.
ООО «Фаска-сталь» выполняет металлообработку в Екатеринбурге и Свердловской области, включая изготовление деталей по чертежам, лазерную резку, гибку и сварочные операции.
При выборе подрядчика необходимо уточнять, какие виды проверки предусмотрены для конкретного заказа и требуется ли специализированный неразрушающий контроль. Наличие сварочного оборудования само по себе не подтверждает возможность выполнения всех методов контроля.
Подробнее о критериях выбора производства читайте в статье «Как выбрать подрядчика по металлообработке в Екатеринбурге».
Чек-лист: что проверить при приемке сварного изделия
- Соответствует ли материал технической документации?
- Совпадают ли размеры изделия с чертежом?
- Правильно ли расположены сварные соединения?
- Проверена ли доступная поверхность швов?
- Отсутствуют ли недопустимые видимые несовершенства?
- Соответствует ли геометрия швов требованиям?
- Проверены ли критичные размеры после сварки?
- Выполнены ли назначенные методы дополнительного контроля?
- Устранены ли выявленные недопустимые дефекты?
- Оформлены ли необходимые результаты проверки?
Чек-лист помогает оценить организацию контроля, но не заменяет требования нормативной и проектной документации.
FAQ
Какие существуют методы контроля качества сварки?
Основные методы включают визуально-измерительный, капиллярный, магнитопорошковый, ультразвуковой и радиографический контроль. Они отличаются возможностями обнаружения поверхностных и внутренних несовершенств. Также могут применяться разрушающие испытания. Выбор зависит от материала, геометрии соединения, требований к изделию и видов дефектов, которые необходимо выявить.
Можно ли проверить качество сварного шва без специального оборудования?
Визуальный осмотр позволяет обнаружить некоторые поверхностные несовершенства, например видимые трещины, подрезы и отклонения формы шва. Однако для точного измерения геометрии нужны соответствующие средства контроля. Отсутствие видимых дефектов не гарантирует отсутствия внутренних несплошностей, поэтому для ответственных соединений могут потребоваться дополнительные методы проверки.
Какой ГОСТ применяется для визуального контроля сварных швов?
Для визуального контроля соединений металлических материалов, выполненных сваркой плавлением, применяется ГОСТ Р ИСО 17637-2024. Он действует с 1 декабря 2024 года и заменяет редакцию 2014 года. При этом критерии приемки конкретного изделия определяются применимыми нормативными документами, проектом и установленными требованиями к качеству соединения.
Чем ультразвуковой контроль отличается от рентгеновского?
Ультразвуковой метод использует акустические волны и анализирует отражённые сигналы. Радиографический контроль основан на прохождении ионизирующего излучения через изделие. Оба метода могут применяться для обнаружения внутренних несплошностей, однако их эффективность зависит от типа дефекта, материала, толщины и геометрии сварного соединения.
Когда нужно проверять сварные швы?
Контроль желательно организовывать на нескольких этапах: до сварки проверять подготовку и сборку, во время работы — соблюдение технологии, после сварки — геометрию и качество соединения. Дополнительные методы назначаются по требованиям к изделию. Для деталей с последующей порошковой покраской необходимые проверки обычно выполняют до нанесения покрытия.
Заключение
Контроль качества сварки — важная часть изготовления надёжных металлических деталей и конструкций. Он позволяет выявлять недопустимые несовершенства, проверять геометрию соединений и подтверждать соответствие установленным требованиям.
Визуально-измерительный контроль помогает оценивать доступные поверхности и размеры сварных швов. Для поиска отдельных поверхностных и внутренних несплошностей применяют специальные методы неразрушающего контроля.
Оптимальная система проверки определяется назначением изделия, материалом, конструкцией и требованиями технической документации. При комплексной металлообработке контроль необходимо согласовывать с другими производственными операциями, чтобы выявлять проблемы до финишной обработки готовых деталей.