
Дефекты сварных швов могут возникать из-за неправильной подготовки металла, загрязнения поверхности, ошибок сборки, неподходящих режимов сварки, нарушения газовой защиты или особенностей материала. К распространённым несовершенствам относятся поры, трещины, непровар, несплавление, подрезы, включения и отклонения формы шва.
Не каждое несовершенство автоматически означает, что сварное соединение непригодно. Допустимость конкретного отклонения определяется требованиями к изделию, нормативной документацией и установленным уровнем качества.
Для снижения риска дефектов необходимо контролировать весь процесс: подготовку деталей, состояние поверхности, сборку, параметры сварки и качество готового соединения.
Кратко: почему появляются дефекты сварных швов
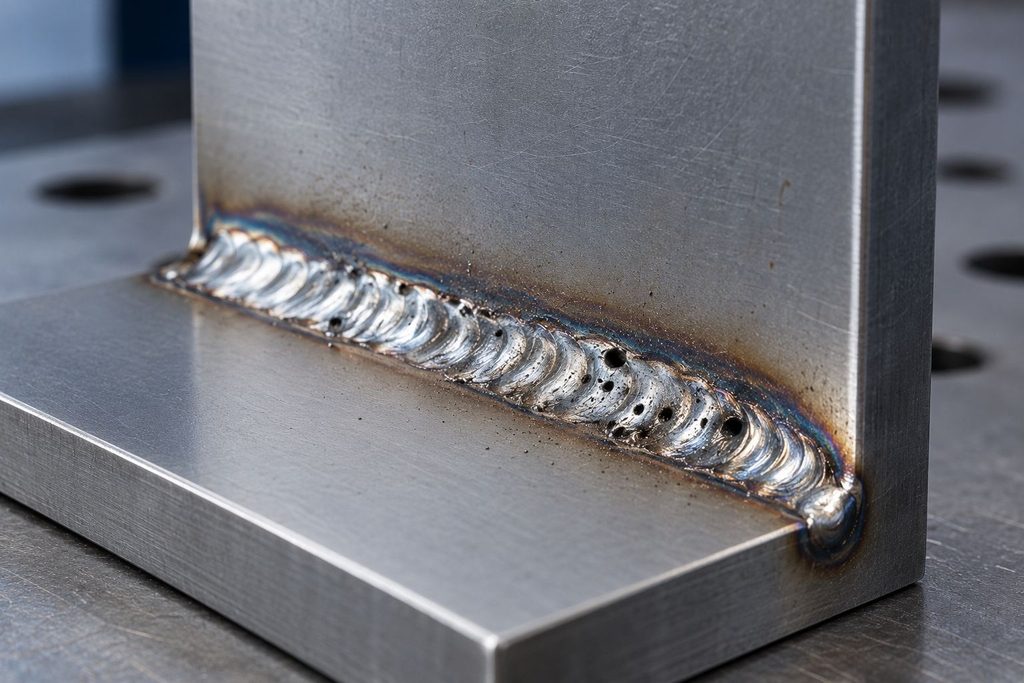
Основные причины дефектов сварных швов — загрязнение металла, неправильная подготовка соединения, нарушение режимов сварки, недостаточная или нестабильная газовая защита, ошибки позиционирования деталей и нарушение технологии выполнения шва.
Причину необходимо определять для конкретного вида дефекта. Например, пористость и несплавление имеют разный механизм образования, поэтому устраняются разными способами.
Основные виды дефектов сварных соединений
| Вид дефекта или несовершенства | Как проявляется | Возможные причины | Что помогает снизить риск |
|---|---|---|---|
| Пористость | Поры и полости внутри или на поверхности шва | Загрязнение, влага, проблемы с газовой защитой | Очистка и обезжиривание, стабильная защита сварочной зоны |
| Непровар | Неполное проплавление в корне соединения | Неправильная подготовка кромок, зазор или режим сварки | Корректная подготовка соединения и подбор параметров |
| Несплавление | Металл шва не соединяется полностью с основным металлом или предыдущим проходом | Неправильные параметры, высокая скорость, загрязнение, техника сварки | Корректные режимы, подготовка поверхности и техника выполнения |
| Трещины | Линейные нарушения сплошности металла | Напряжения, свойства материала, водород, особенности затвердевания | Контроль технологии, материала, теплового режима и подготовки |
| Включения | Посторонний материал остаётся внутри соединения | Недостаточная очистка между проходами, особенности процесса | Очистка и соблюдение технологии многопроходной сварки |
| Подрез | Углубление вдоль края сварного шва | Некорректные режимы или техника ведения шва | Настройка параметров и корректная техника сварки |
| Неправильная форма шва | Избыточная или недостаточная выпуклость, отклонение размеров | Параметры процесса, скорость, подача присадочного материала | Контроль режима и геометрии соединения |
| Прожог | Сквозное проплавление металла | Чрезмерное тепловложение, зазор, малая толщина | Корректировка режима и подготовка соединения |
Таблица показывает, почему для устранения проблемы сначала необходимо определить тип несовершенства и причину его появления, а не просто исправлять внешний вид шва.
Что считается дефектом сварного шва
В производственной практике важно различать несовершенство и дефект.
Несовершенство сварного соединения — это отклонение от идеальной геометрии или сплошности. Дефектом оно становится тогда, когда не соответствует установленным критериям приемки для конкретного изделия.
Поэтому оценивать качество сварки только визуально недостаточно.
Например, наличие отдельных пор само по себе ещё не позволяет без дополнительной информации сделать вывод о пригодности конструкции. Необходимо учитывать их размеры, количество, расположение и требования, предъявляемые к соединению.
TWI указывает, что пределы допустимых несовершенств определяются применимыми стандартами и уровнями качества. Подробнее классификация и причины рассматриваются в материале TWI о дефектах и неполном проплавлении сварных соединений.
Пористость сварного шва
Пористость представляет собой полости, которые образуются из-за газа, оставшегося в металле шва при его затвердевании.
Поры могут находиться:
- внутри сварного шва;
- группами;
- распределённо по металлу;
- непосредственно у поверхности.
По данным TWI, образование пор связано с газами, попавшими в расплавленный металл и оказавшимися запертыми при его затвердевании. Источниками могут становиться проблемы с газовой защитой, влага, масло, жир и другие загрязнения поверхности.
Подробнее механизм и способы предотвращения описаны в техническом материале TWI о пористости сварных соединений.
Почему появляется пористость
Причины зависят от материала и технологии сварки, однако распространёнными факторами являются:
- загрязнение свариваемой поверхности;
- масло и жир;
- влага;
- загрязнение присадочного материала;
- недостаточная газовая защита;
- утечки в системе подачи защитного газа;
- сквозняк в рабочей зоне;
- чрезмерный расход защитного газа, вызывающий турбулентность;
- некоторые покрытия на поверхности металла.
Поэтому увеличение расхода защитного газа не всегда решает проблему. Чрезмерный поток сам способен нарушать стабильность защиты сварочной ванны.
Как снизить риск появления пор
В первую очередь необходимо определить источник газа или загрязнения.
Практические меры включают:
- Очистку поверхности возле соединения.
- Удаление масла и жира.
- Контроль состояния присадочного материала.
- Проверку подачи защитного газа.
- Исключение утечек.
- Защиту рабочей зоны от сквозняков.
- Соблюдение рекомендованных режимов сварки.
- Контроль состояния поверхности перед началом работы.
Просто заваривать обнаруженные поры сверху без устранения причины недостаточно: проблема может повториться.
Непровар сварного шва
Непровар связан с отсутствием требуемого проплавления в зоне соединения.
Возможные причины:
- недостаточное тепловложение;
- неправильная подготовка кромок;
- слишком маленький корневой зазор;
- неподходящая геометрия соединения;
- неправильные параметры сварки;
- несоответствующая скорость перемещения;
- ошибки техники выполнения шва.
Особенно важно учитывать сочетание параметров.
Например, нельзя утверждать, что для устранения непровара достаточно просто увеличить сварочный ток. Чрезмерное изменение одного параметра способно вызвать уже другие проблемы.
Несплавление
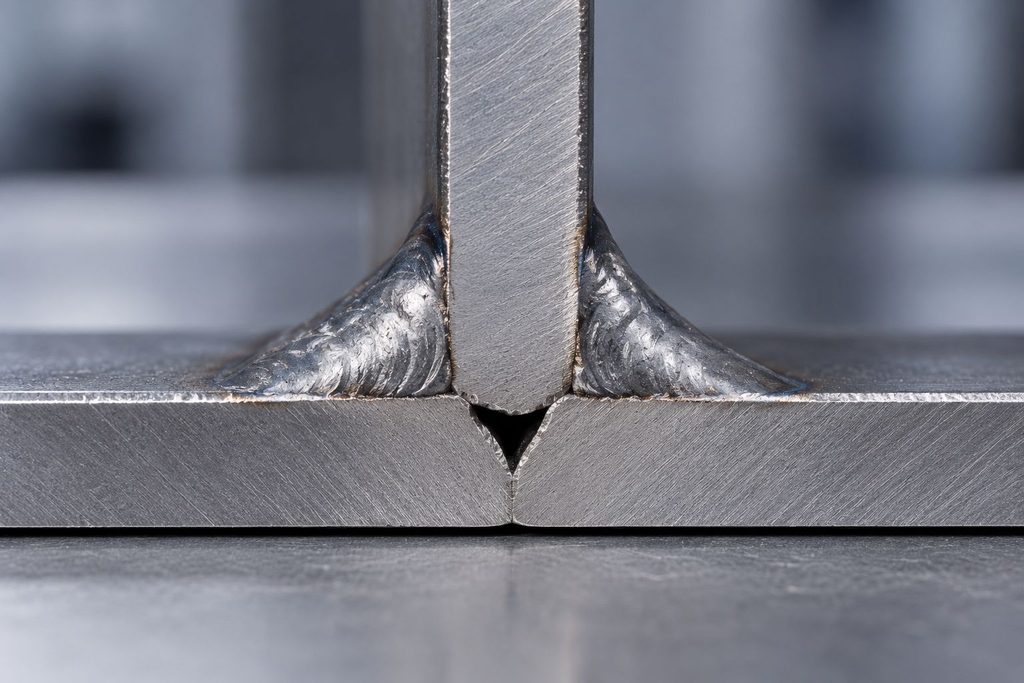
Несплавление возникает, когда металл сварного шва не соединяется должным образом с основным металлом или ранее выполненным проходом.
Причиной могут быть:
- неподходящие параметры сварки;
- слишком высокая скорость;
- неправильный угол электрода или горелки;
- недостаточная подготовка соединения;
- загрязнённая поверхность;
- ограниченный доступ к зоне сварки.
При многопроходной сварке необходимо также следить за состоянием поверхности между проходами.
Несплавление может быть внутренним и не всегда определяется обычным визуальным осмотром.
Чем непровар отличается от несплавления
Эти понятия связаны, но не полностью идентичны.
Неполное проплавление относится к ситуации, когда сварка не обеспечивает необходимого проникновения в определённую область соединения, например в корень.
Несплавление означает отсутствие полноценного соединения металла шва с основным металлом или предыдущим сварочным проходом.
Для определения характера внутреннего несовершенства могут потребоваться методы неразрушающего контроля.
Трещины в сварных швах
Трещины относятся к наиболее серьёзным нарушениям сплошности сварного соединения.
Они могут возникать:
- в металле сварного шва;
- в зоне термического влияния;
- вдоль или поперёк соединения;
- во время затвердевания;
- после завершения сварки.
Механизм появления трещин зависит от материала и процесса.
Причинами могут становиться неблагоприятное сочетание напряжений, химического состава, водорода, скорости охлаждения, геометрии соединения и выбранной технологии.
Поэтому универсального метода предотвращения всех сварочных трещин не существует.
Почему нельзя просто заварить трещину сверху
Если трещина обнаружена, важно определить её протяжённость и причину.
Нанесение нового металла поверх существующего нарушения не гарантирует устранения дефекта.
В зависимости от конструкции и принятой технологии может потребоваться удалить дефектный участок до неповреждённого металла, подготовить соединение и выполнить сварку заново.
Особенно важно выяснить первоначальную причину. В противном случае трещина способна появиться повторно.
Включения в сварном шве
При некоторых процессах сварки внутри соединения могут оставаться неметаллические включения.
Риск повышается при:
- недостаточной очистке между проходами;
- неудобной геометрии соединения;
- неправильной технике;
- неподходящих параметрах;
- невозможности нормального доступа к зоне сварки.
Для многопроходных соединений особенно важна правильная подготовка каждого следующего слоя.
Подрез сварного шва
Подрез выглядит как углубление возле границы сварного соединения.
Причинами могут становиться:
- неправильная скорость;
- некорректные параметры сварки;
- неправильное положение горелки или электрода;
- ошибки техники формирования шва.
Оценивать подрез следует не только по факту его наличия, но и по размерам и требованиям, предъявляемым к конкретному соединению.
Прожог металла
Прожог особенно актуален при работе с тонким листовым металлом.
Он возникает, когда формируется нежелательное сквозное отверстие в зоне сварки.
Риск может увеличиваться из-за:
- чрезмерного тепловложения;
- слишком большого зазора;
- неправильной сборки;
- неподходящего режима для данной толщины;
- длительного воздействия источника тепла на одну область.
Для тонколистовых изделий особенно важны стабильность зазоров и правильная подготовка деталей перед сваркой.
Деформация после сварки — это дефект шва?
Не всегда.
Сварочные деформации связаны с неравномерным нагревом, расширением и последующей усадкой металла.
Сам шов при этом может не содержать недопустимых внутренних несовершенств, но готовая конструкция способна выйти за установленные требования по:
- размерам;
- углам;
- плоскостности;
- взаимному расположению элементов.
Поэтому при производстве необходимо контролировать не только сварной шов, но и геометрию изделия после сварки.
Почему подготовка металла влияет на качество сварки
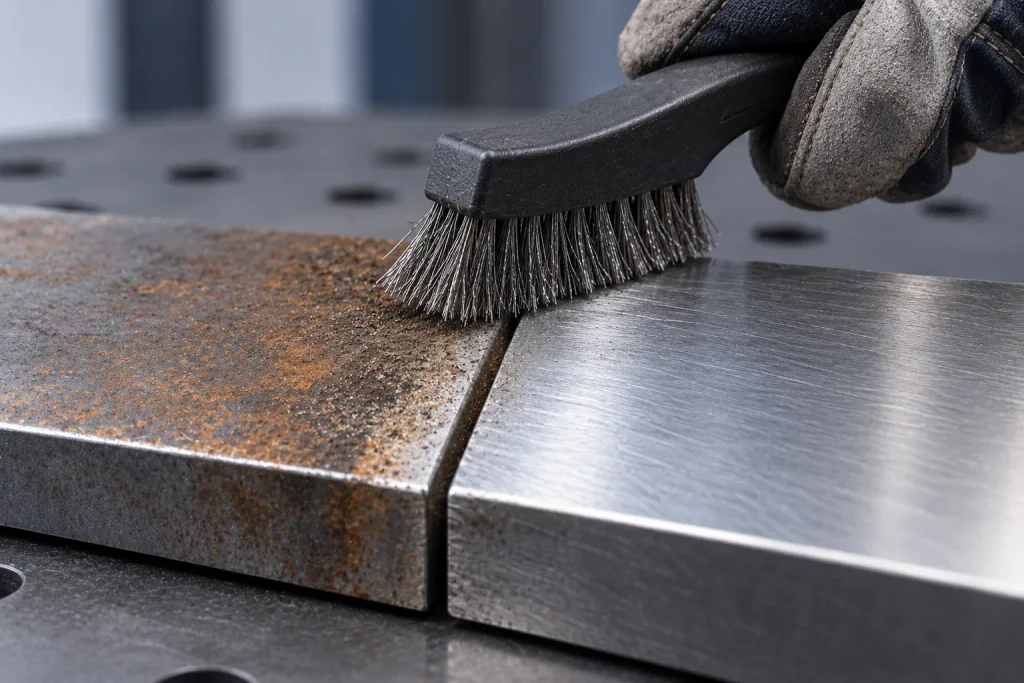
Качественное соединение начинается до включения сварочного оборудования.
В зависимости от технологии необходимо контролировать:
- состояние кромок;
- загрязнения;
- масло и жир;
- ржавчину и окалину, если они мешают процессу;
- покрытия в зоне соединения;
- зазор;
- взаимное положение деталей.
Например, TWI непосредственно связывает загрязнение маслом, жиром и влагой с риском образования пор, а недостаточную очистку поверхности — с риском несплавления.
Поэтому подготовка металла является частью технологии сварки, а не только косметической операцией.
Как чертёж детали влияет на качество сварного соединения
Часть проблем можно предотвратить ещё на стадии проектирования.
На чертеже сварного изделия должны быть однозначно определены:
- геометрия деталей;
- материал;
- толщина;
- взаимное расположение элементов;
- критичные размеры;
- требования к соединениям;
- допуски;
- требования к готовой конструкции.
Особенно важна доступность зоны соединения.
Если конструкция не позволяет правильно расположить сварочное оборудование или выполнить необходимую подготовку, обеспечить стабильное качество становится сложнее.
Поэтому технологичность сварного изделия желательно проверять до изготовления металлических заготовок.
Как избежать дефектов сварных швов
Полностью свести вероятность любого несовершенства к нулю невозможно, но правильно организованный технологический процесс существенно снижает риск.
До сварки
Необходимо:
- проверить чертёж;
- определить материал и толщину;
- подготовить кромки;
- удалить недопустимые загрязнения;
- проверить зазоры;
- правильно собрать детали;
- выполнить прихватки при необходимости;
- проверить состояние оборудования и расходных материалов.
Во время сварки
Необходимо контролировать:
- параметры процесса;
- скорость;
- положение горелки или электрода;
- стабильность дуги;
- защиту сварочной ванны;
- последовательность выполнения соединений;
- состояние поверхности между проходами.
После сварки
Следует проверить:
- внешний вид шва;
- размеры;
- наличие видимых несовершенств;
- геометрию изделия;
- соответствие требованиям чертежа.
Если назначены дополнительные методы контроля, они выполняются в соответствии с требованиями к конкретному изделию.
Как проверяют качество сварных швов
Первым этапом часто становится визуальный и измерительный контроль.
Он позволяет обнаружить некоторые поверхностные отклонения:
- трещины, выходящие на поверхность;
- подрезы;
- поры на поверхности;
- неправильную форму шва;
- отклонения размеров.
Но визуального контроля недостаточно для выявления всех внутренних несовершенств.
В зависимости от материала, конструкции и требований могут применяться:
- капиллярный контроль;
- магнитопорошковый контроль;
- ультразвуковой контроль;
- радиографический контроль.
Выбор метода зависит от того, какой тип дефекта необходимо выявить, а также от материала и геометрии изделия.
Можно ли увидеть все дефекты сварки визуально
Нет.
Внутри сварного соединения могут находиться:
- поры;
- несплавления;
- непровары;
- включения;
- трещины.
Часть из них невозможно достоверно обнаружить при обычном осмотре поверхности.
Например, TWI указывает, что для подповерхностных несплавлений могут использоваться радиографический и ультразвуковой методы, причём эффективность конкретного метода зависит от характера несовершенства и материала.
Поэтому необходимый уровень контроля определяется назначением изделия.
Как исправляют дефектный сварной шов
Способ ремонта зависит от типа и масштаба дефекта.
Возможная последовательность работ включает:
- Определение характера дефекта.
- Определение его границ.
- Выявление вероятной причины.
- Удаление дефектного участка, если это предусмотрено технологией.
- Подготовку поверхности.
- Повторное выполнение соединения по согласованной процедуре.
- Повторный контроль.
Главная ошибка — исправить видимый результат, не устранив причину его появления.
Если причиной пористости была загрязнённая поверхность или нарушение газовой защиты, повторная сварка без исправления этих условий может привести к тому же результату.
Дефекты при лазерной сварке
Лазерная сварка отличается концентрированным источником энергии и позволяет получать узкие соединения с относительно небольшой зоной термического влияния.
Однако это не означает полного отсутствия дефектов.
При лазерной сварке также возможны:
- пористость;
- трещины;
- проблемы с проплавлением;
- геометрические отклонения соединения.
TWI среди характерных проблем лазерных сварных соединений выделяет пористость и трещины при затвердевании. На результат влияют материал, состояние поверхности, стабильность процесса и газовая защита.
Следовательно, утверждение «лазерная сварка всегда получается без дефектов» технически некорректно.
Как дефекты сварки влияют на стоимость металлообработки
Дефект сварного соединения способен увеличить фактическую стоимость изготовления изделия.
Дополнительные расходы возникают, если необходимо:
- проводить повторный контроль;
- удалять дефектный участок;
- повторно подготавливать соединение;
- выполнять сварку заново;
- исправлять геометрию конструкции;
- повторять финишную обработку;
- полностью переделывать деталь.
Особенно дорого исправлять проблему после завершения последующих операций.
Например, если дефект обнаружен уже после зачистки и подготовки изделия к покраске, стоимость исправления обычно выше, чем при выявлении проблемы непосредственно после сварки.
Поэтому промежуточный контроль помогает снизить риск накопления стоимости брака на следующих этапах производства.
Дефекты сварных швов при серийном производстве
При изготовлении серии важно не только получить качественную первую деталь, но и обеспечить повторяемость процесса.
Для этого необходимо стабилизировать:
- подготовку заготовок;
- зазоры;
- последовательность сборки;
- фиксацию;
- параметры сварки;
- расходные материалы;
- контроль.
Если одна и та же проблема регулярно повторяется в одинаковом месте, необходимо искать системную причину.
Ею может оказаться не только сварочная операция, но и предыдущий этап: неточная резка, неправильная гибка или нестабильная сборка.
Контроль сварных соединений при металлообработке в Екатеринбурге
При заказе сварных деталей и металлоконструкций в Екатеринбурге важно оценивать не только внешний вид готового шва.
Качество результата зависит от всей подготовки производства: чертежа, точности изготовления отдельных элементов, сборки, выбранной технологии сварки и последующего контроля.
ООО «Фаска-сталь» выполняет металлообработку в Екатеринбурге и Свердловской области, включая изготовление деталей, лазерную резку, гибку и сварочные операции.
При выборе производства имеет смысл оценивать его возможности по всей совокупности операций. Подробнее основные критерии разобраны в статье «Как выбрать подрядчика по металлообработке в Екатеринбурге».
Чек-лист: как снизить риск дефектов сварки
Перед началом производства проверьте:
- соответствует ли материал чертежу;
- правильно ли подготовлены кромки;
- очищена ли зона сварки;
- соответствуют ли зазоры технологии;
- правильно ли собраны детали;
- обеспечен ли доступ к сварному соединению;
- подходят ли параметры сварки материалу и толщине;
- стабильна ли газовая защита, если она используется;
- контролируется ли состояние между проходами;
- проверяется ли готовый шов;
- контролируется ли геометрия изделия после сварки.
Этот список не заменяет технологическую документацию, но показывает основные группы факторов, которые необходимо учитывать.
FAQ
Какие дефекты сварных швов встречаются чаще всего?
К распространённым несовершенствам относятся пористость, непровар, несплавление, трещины, включения, подрезы и отклонения формы шва. Причины различаются: от загрязнения поверхности и неправильной подготовки соединения до неподходящих режимов сварки. Допустимость конкретного несовершенства определяется требованиями к изделию.
Почему в сварном шве появляются поры?
Поры образуются, когда газ остаётся в расплавленном металле и не успевает выйти до его затвердевания. Причиной могут быть загрязнение поверхности, масло, влага, проблемы с защитным газом или состояние расходных материалов. Поэтому борьбу с пористостью начинают с поиска источника газа и проверки подготовки соединения.
Чем непровар отличается от несплавления?
При неполном проплавлении не достигается требуемое проплавление определённой зоны соединения, например корня. Несплавление означает отсутствие полноценного соединения металла шва с основным металлом или предыдущим проходом. Оба несовершенства могут находиться внутри соединения и потребовать неразрушающего контроля.
Как проверить сварной шов на дефекты?
Первичный контроль может включать визуальный осмотр и измерение геометрии. Для поиска поверхностных или внутренних несовершенств в зависимости от материала и требований применяют капиллярный, магнитопорошковый, ультразвуковой или радиографический контроль. Необходимый метод выбирают с учётом конструкции и ожидаемого типа дефекта.
Как уменьшить количество дефектов при сварке?
Необходимо контролировать весь технологический процесс: подготовить и очистить металл, обеспечить правильные зазоры и сборку, подобрать режимы сварки, поддерживать стабильную газовую защиту и проверять соединение после выполнения. Если дефект повторяется, следует определить его первопричину, а не ограничиваться ремонтом готового шва.
Главное
Дефекты сварных швов возникают не только непосредственно во время сварки. Их причины могут закладываться ещё при проектировании, резке, подготовке поверхности и сборке деталей.
К распространённым проблемам относятся пористость, непровар, несплавление, трещины, включения, подрезы и неправильная геометрия шва.
Для снижения риска необходимо контролировать материал, подготовку соединения, зазоры, параметры сварки, защиту сварочной зоны и качество готового изделия.
При этом обнаруженное несовершенство не следует автоматически считать критическим дефектом. Решение о допустимости принимают с учётом его типа, размеров, расположения и требований, установленных для конкретного сварного соединения.